Un carter revient d’un client avec un suintement d’huile sur le plan de joint. Le cordon de pâte qui fait office de joint a été déposé six semaines plus tôt, au pistolet, quelque part entre deux équipes, avec une cartouche dont personne n’a noté le lot. L’enquête qualité s’arrête là : on sait que le joint a fui, on ne saura ni pourquoi ni combien d’autres pièces partagent le même défaut.
Ce genre d’impasse explique pourquoi la dépose de colles et de mastics, longtemps rangée parmi les opérations secondaires, entre aujourd’hui dans les projets d’usine connectée. Le cordon y est traité comme un couple de serrage : une valeur qu’on mesure et qu’on rattache à la pièce.
Ce qu’un cordon posé à la main laisse comme trace
Presque rien. Au mieux, une fiche de poste mentionne la référence du produit et la date d’ouverture du contenant. La quantité réellement déposée dépend de la pression exercée sur la gâchette, de la vitesse du bras, de la fatigue en fin de poste et de la température du produit, puisque la viscosité d’une colle varie avec elle. Deux opérateurs consciencieux ne posent pas le même cordon, et le même opérateur ne pose pas le même à 6 heures et à 13 heures.
Le contrôle se fait à l’œil, après coup, quand il se fait. Or une interruption de quelques millimètres sur un plan de joint ne se voit plus une fois la pièce refermée. C’est précisément ce défaut-là qu’on retrouve plus tard, chez le client.
Rendre le geste répétable avant de vouloir le mesurer
Brancher des capteurs sur un procédé instable ne sert pas à grand-chose : on enregistre surtout de la dispersion. La première étape reste donc mécanique. Avec le dosage automatisé, une valve ou un applicateur délivre le produit pendant qu’un robot suit une trajectoire programmée, pièce après pièce. La section du cordon dépend alors de réglages connus (débit, vitesse de déplacement, hauteur de buse) et non plus du poignet de quelqu’un.
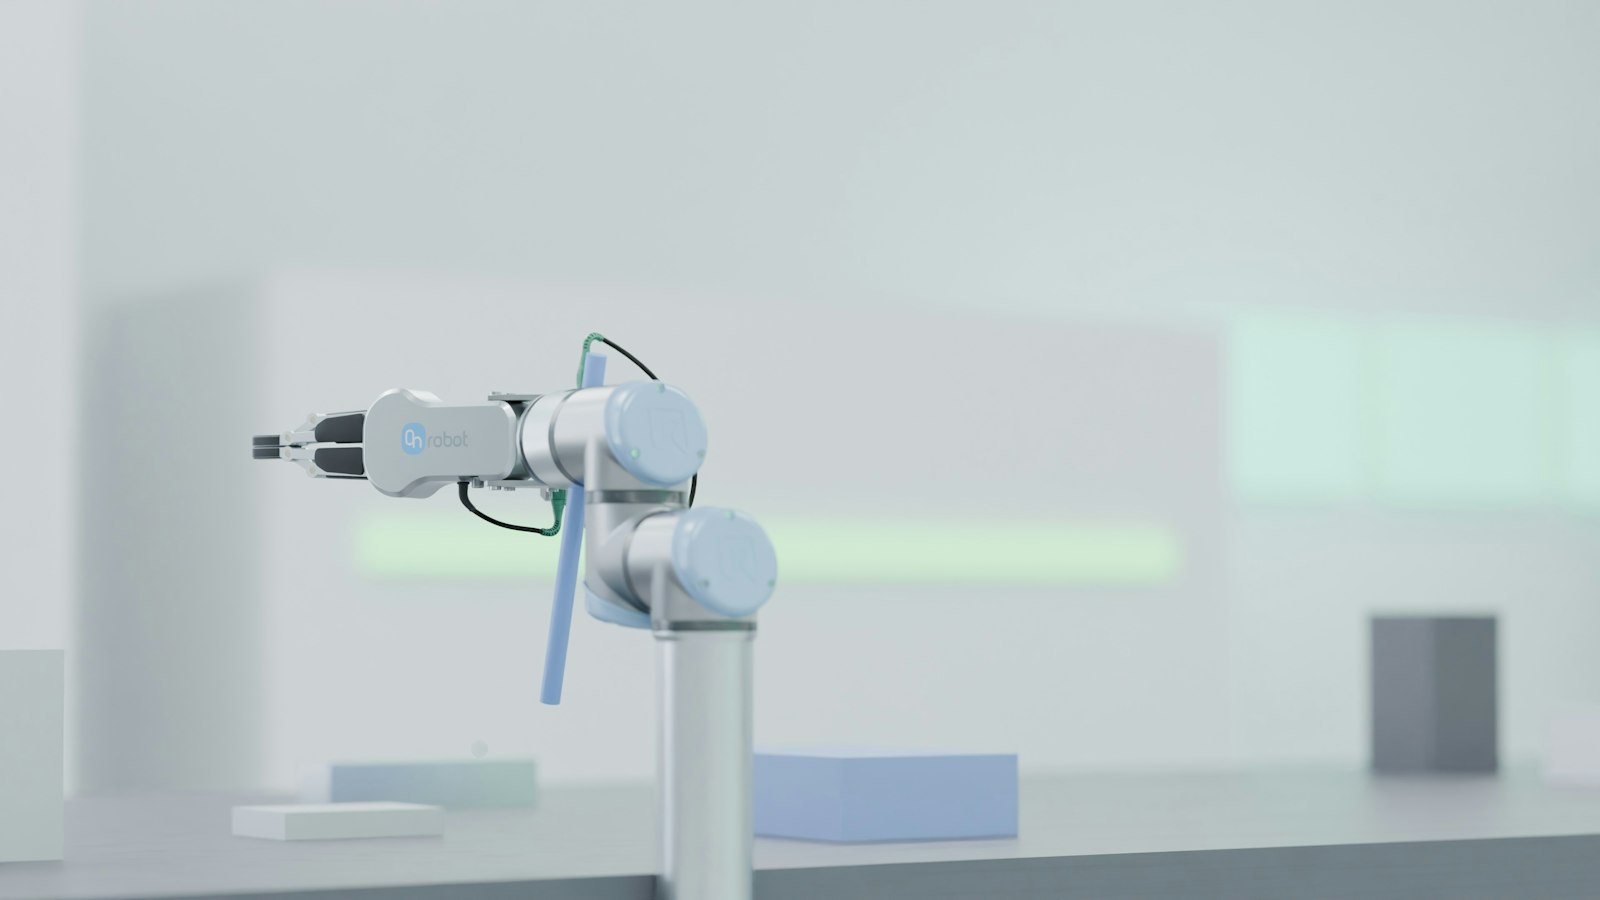
Le porteur de buse peut être une table numérisée, un portique cartésien ou, de plus en plus souvent, un bras collaboratif installé à côté de l’opérateur. Le cobot séduit par sa souplesse, mais il demande une vigilance particulière : lorsqu’il ralentit pour travailler au contact d’une personne, ou simplement dans un angle, le cordon s’épaissit si le débit ne suit pas la vitesse. Une cellule bien conçue asservit l’un à l’autre. Sans cela, la traçabilité enregistrera fidèlement des cordons irréguliers.
Cette étape produit déjà des données, souvent inexploitées. Le programme de trajectoire porte un numéro de version, la pression d’alimentation peut être relevée, chaque cycle est horodaté. Il suffit de les sortir de l’automate pour qu’elles existent ailleurs que sur l’écran du poste.
Que faut-il enregistrer pour qu’une réclamation devienne une enquête courte ?
Plutôt que de tout historiser, partez de la question qu’on se posera le jour d’un retour client : quelles pièces ont reçu le même produit, dans les mêmes conditions, que la pièce défaillante ? Pour y répondre, quatre informations suffisent dans la plupart des cas :
- l’identifiant de la pièce, lu sur un code DataMatrix ou attribué par la ligne ;
- le lot du produit et la date d’ouverture du fût ou de la cartouche ;
- la version du programme de dépose et les paramètres réels du cycle ;
- l’horodatage et le résultat du contrôle, s’il y en a un.
Remontées dans le MES ou, plus modestement, dans une base tenue par le service qualité, ces données permettent un rappel ciblé. On ne bloque plus des semaines de production par précaution : on isole le lot de produit en cause et la période concernée.
Contrôler le cordon tant qu’il est encore frais
La traçabilité dit ce qui s’est passé. Le contrôle en ligne dit si le résultat est bon, avant que la pièce ne soit refermée. Plusieurs techniques coexistent. Une caméra qui suit la buse repère les interruptions et les écarts de position. Les capteurs laser mesurent en plus la hauteur et la largeur du cordon, donc sa section. Sur les petites pièces, la pesée avant et après dépose reste une méthode simple et robuste pour vérifier la quantité, à défaut de la forme.
Aucune de ces solutions ne remplace la préparation de surface. Une caméra validera sans état d’âme un cordon parfait posé sur une tôle grasse, qui décollera quand même. Le contrôle du cordon complète le dégraissage ou le primaire prévus par la fiche technique du produit ; il ne les rattrape pas.
Reste le facteur humain, sur lequel butent bien des projets d’industrie 4.0. Une pression d’alimentation qui dérive lentement peut signaler un filtre qui s’encrasse ou un produit qui épaissit, encore faut-il qu’un technicien reçoive l’alerte et sache quoi en faire. Avant d’acheter une caméra, désignez la personne qui lira les courbes, et à quelle fréquence.
Si vous ne deviez enregistrer qu’une chose cette année, reliez chaque pièce au lot de produit et à la date d’ouverture de son contenant. C’est l’information la moins coûteuse à collecter, et c’est celle qui manquera le plus le jour où un carter reviendra avec une fuite.